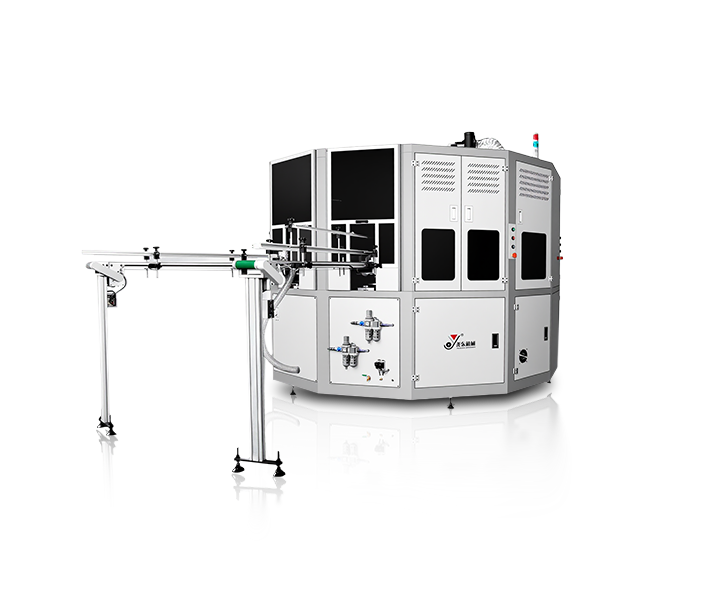
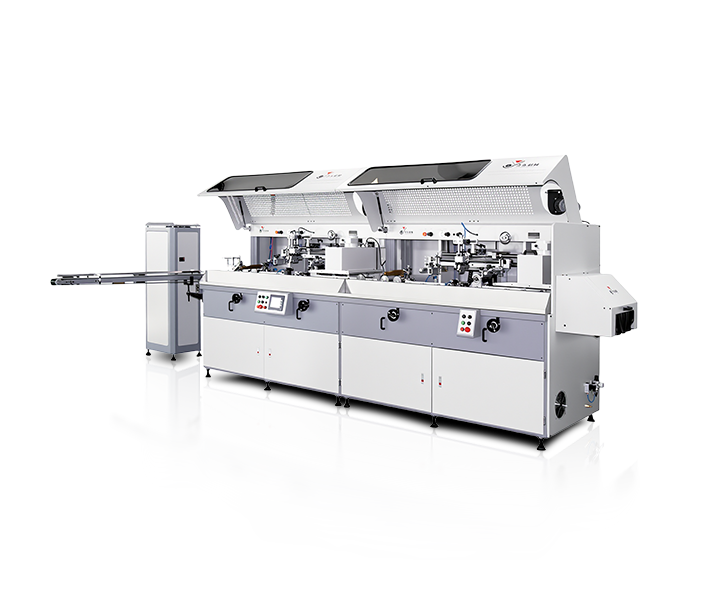
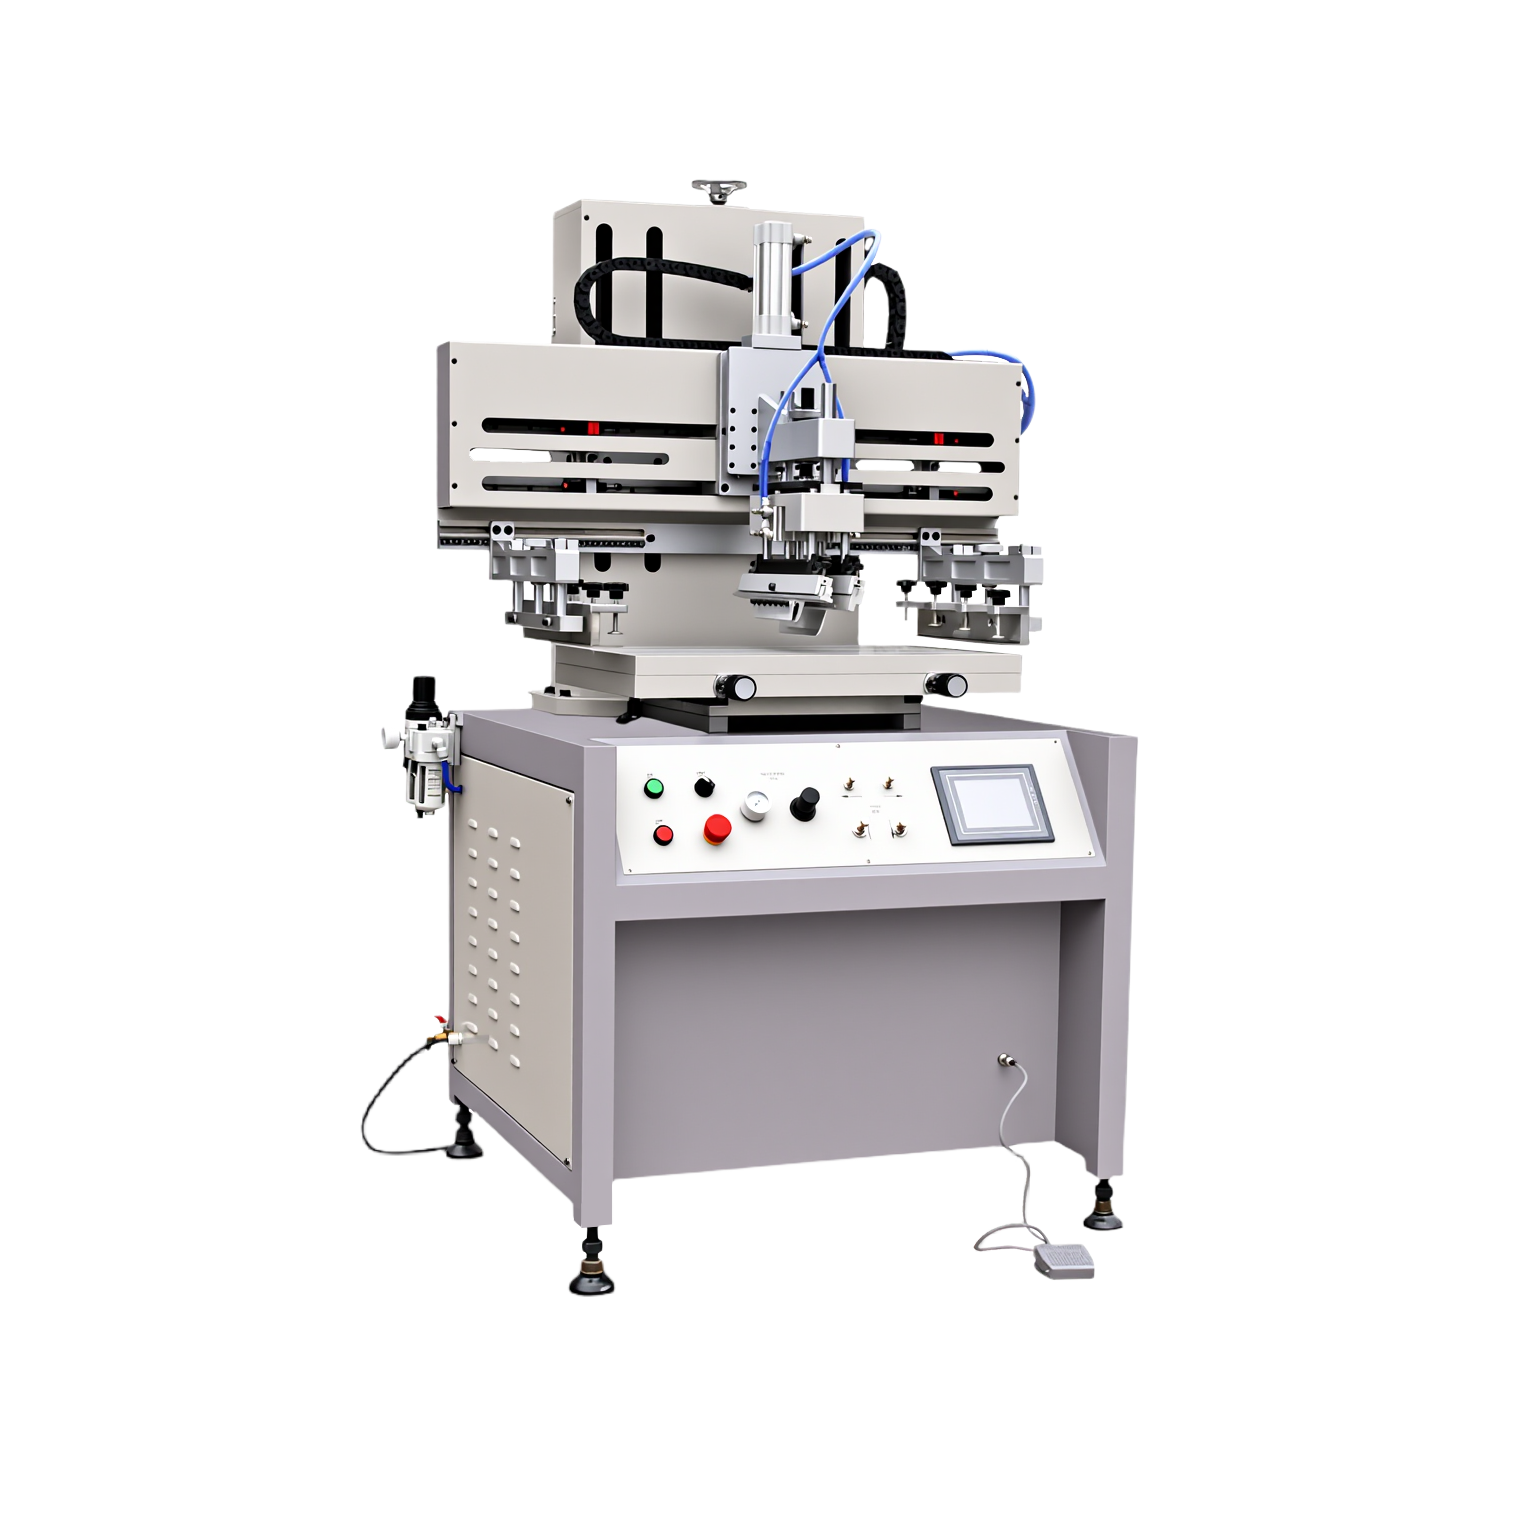
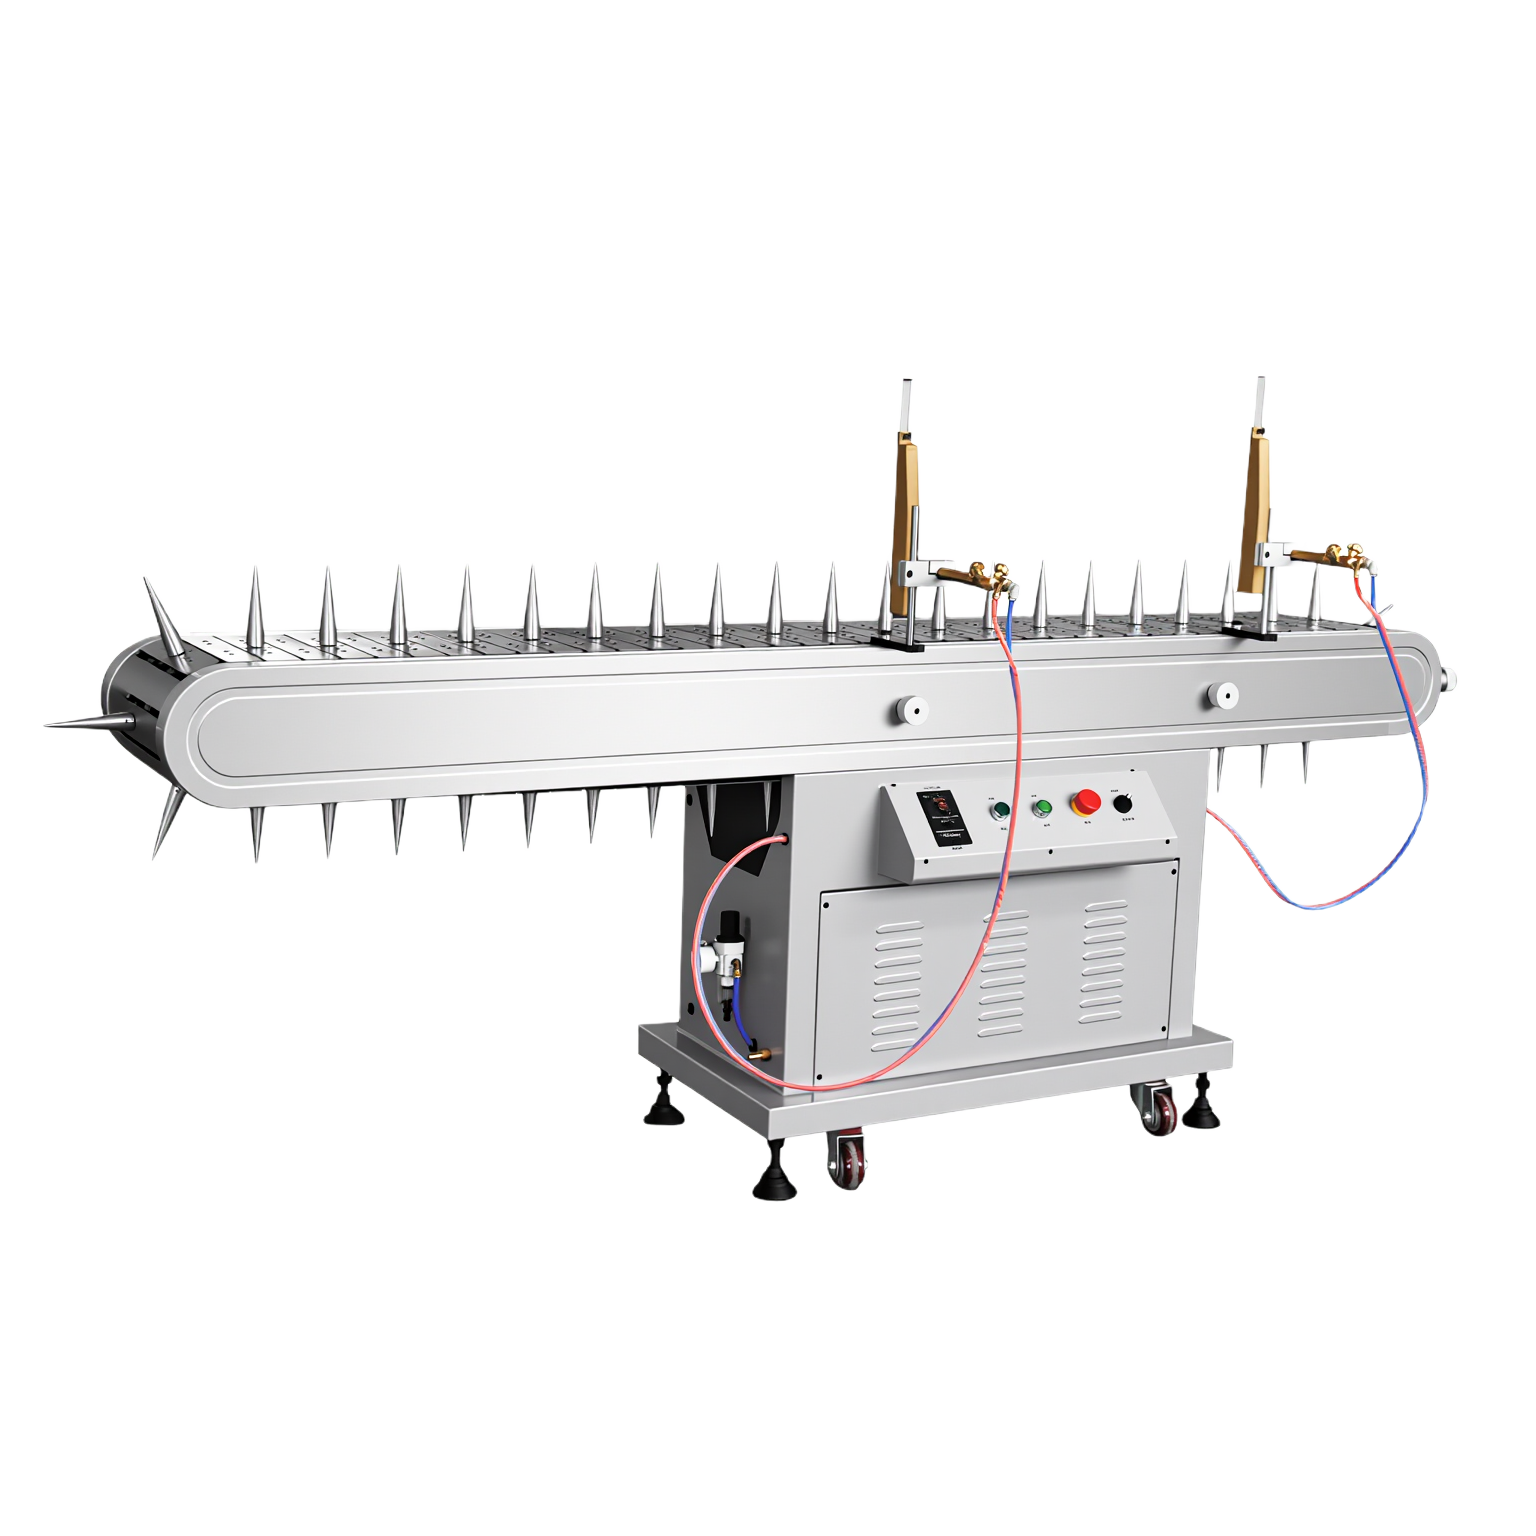
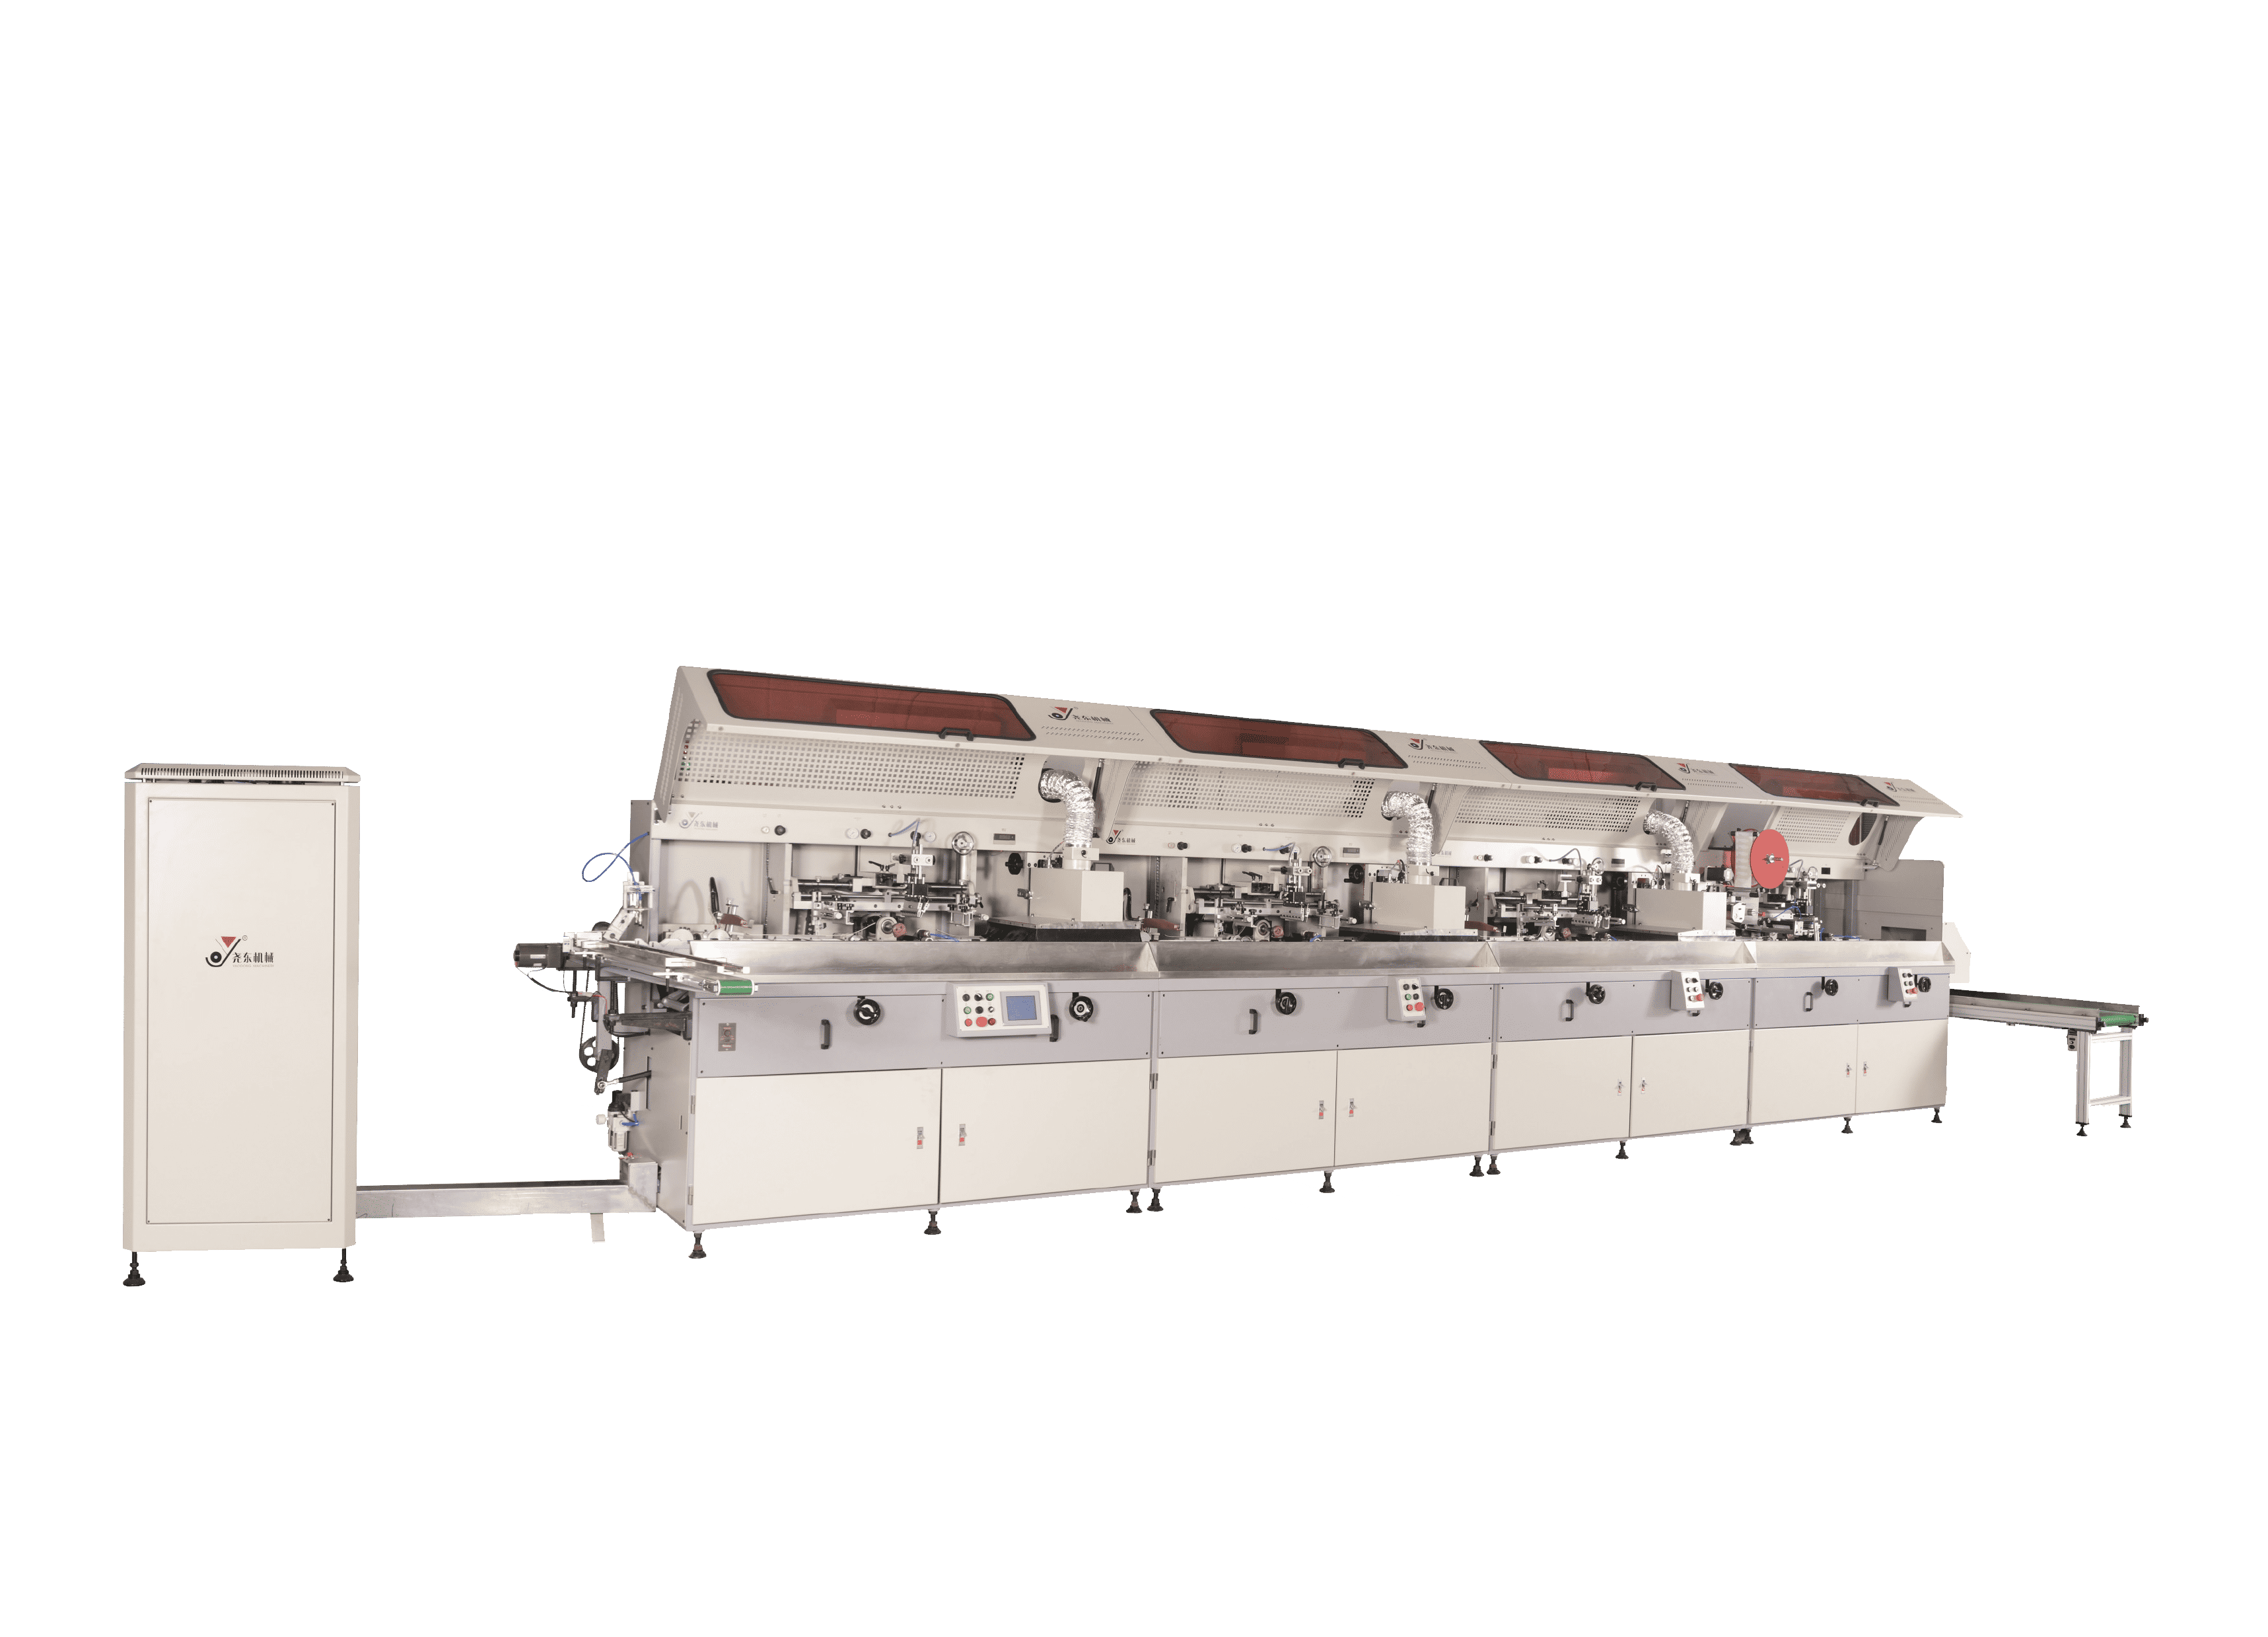
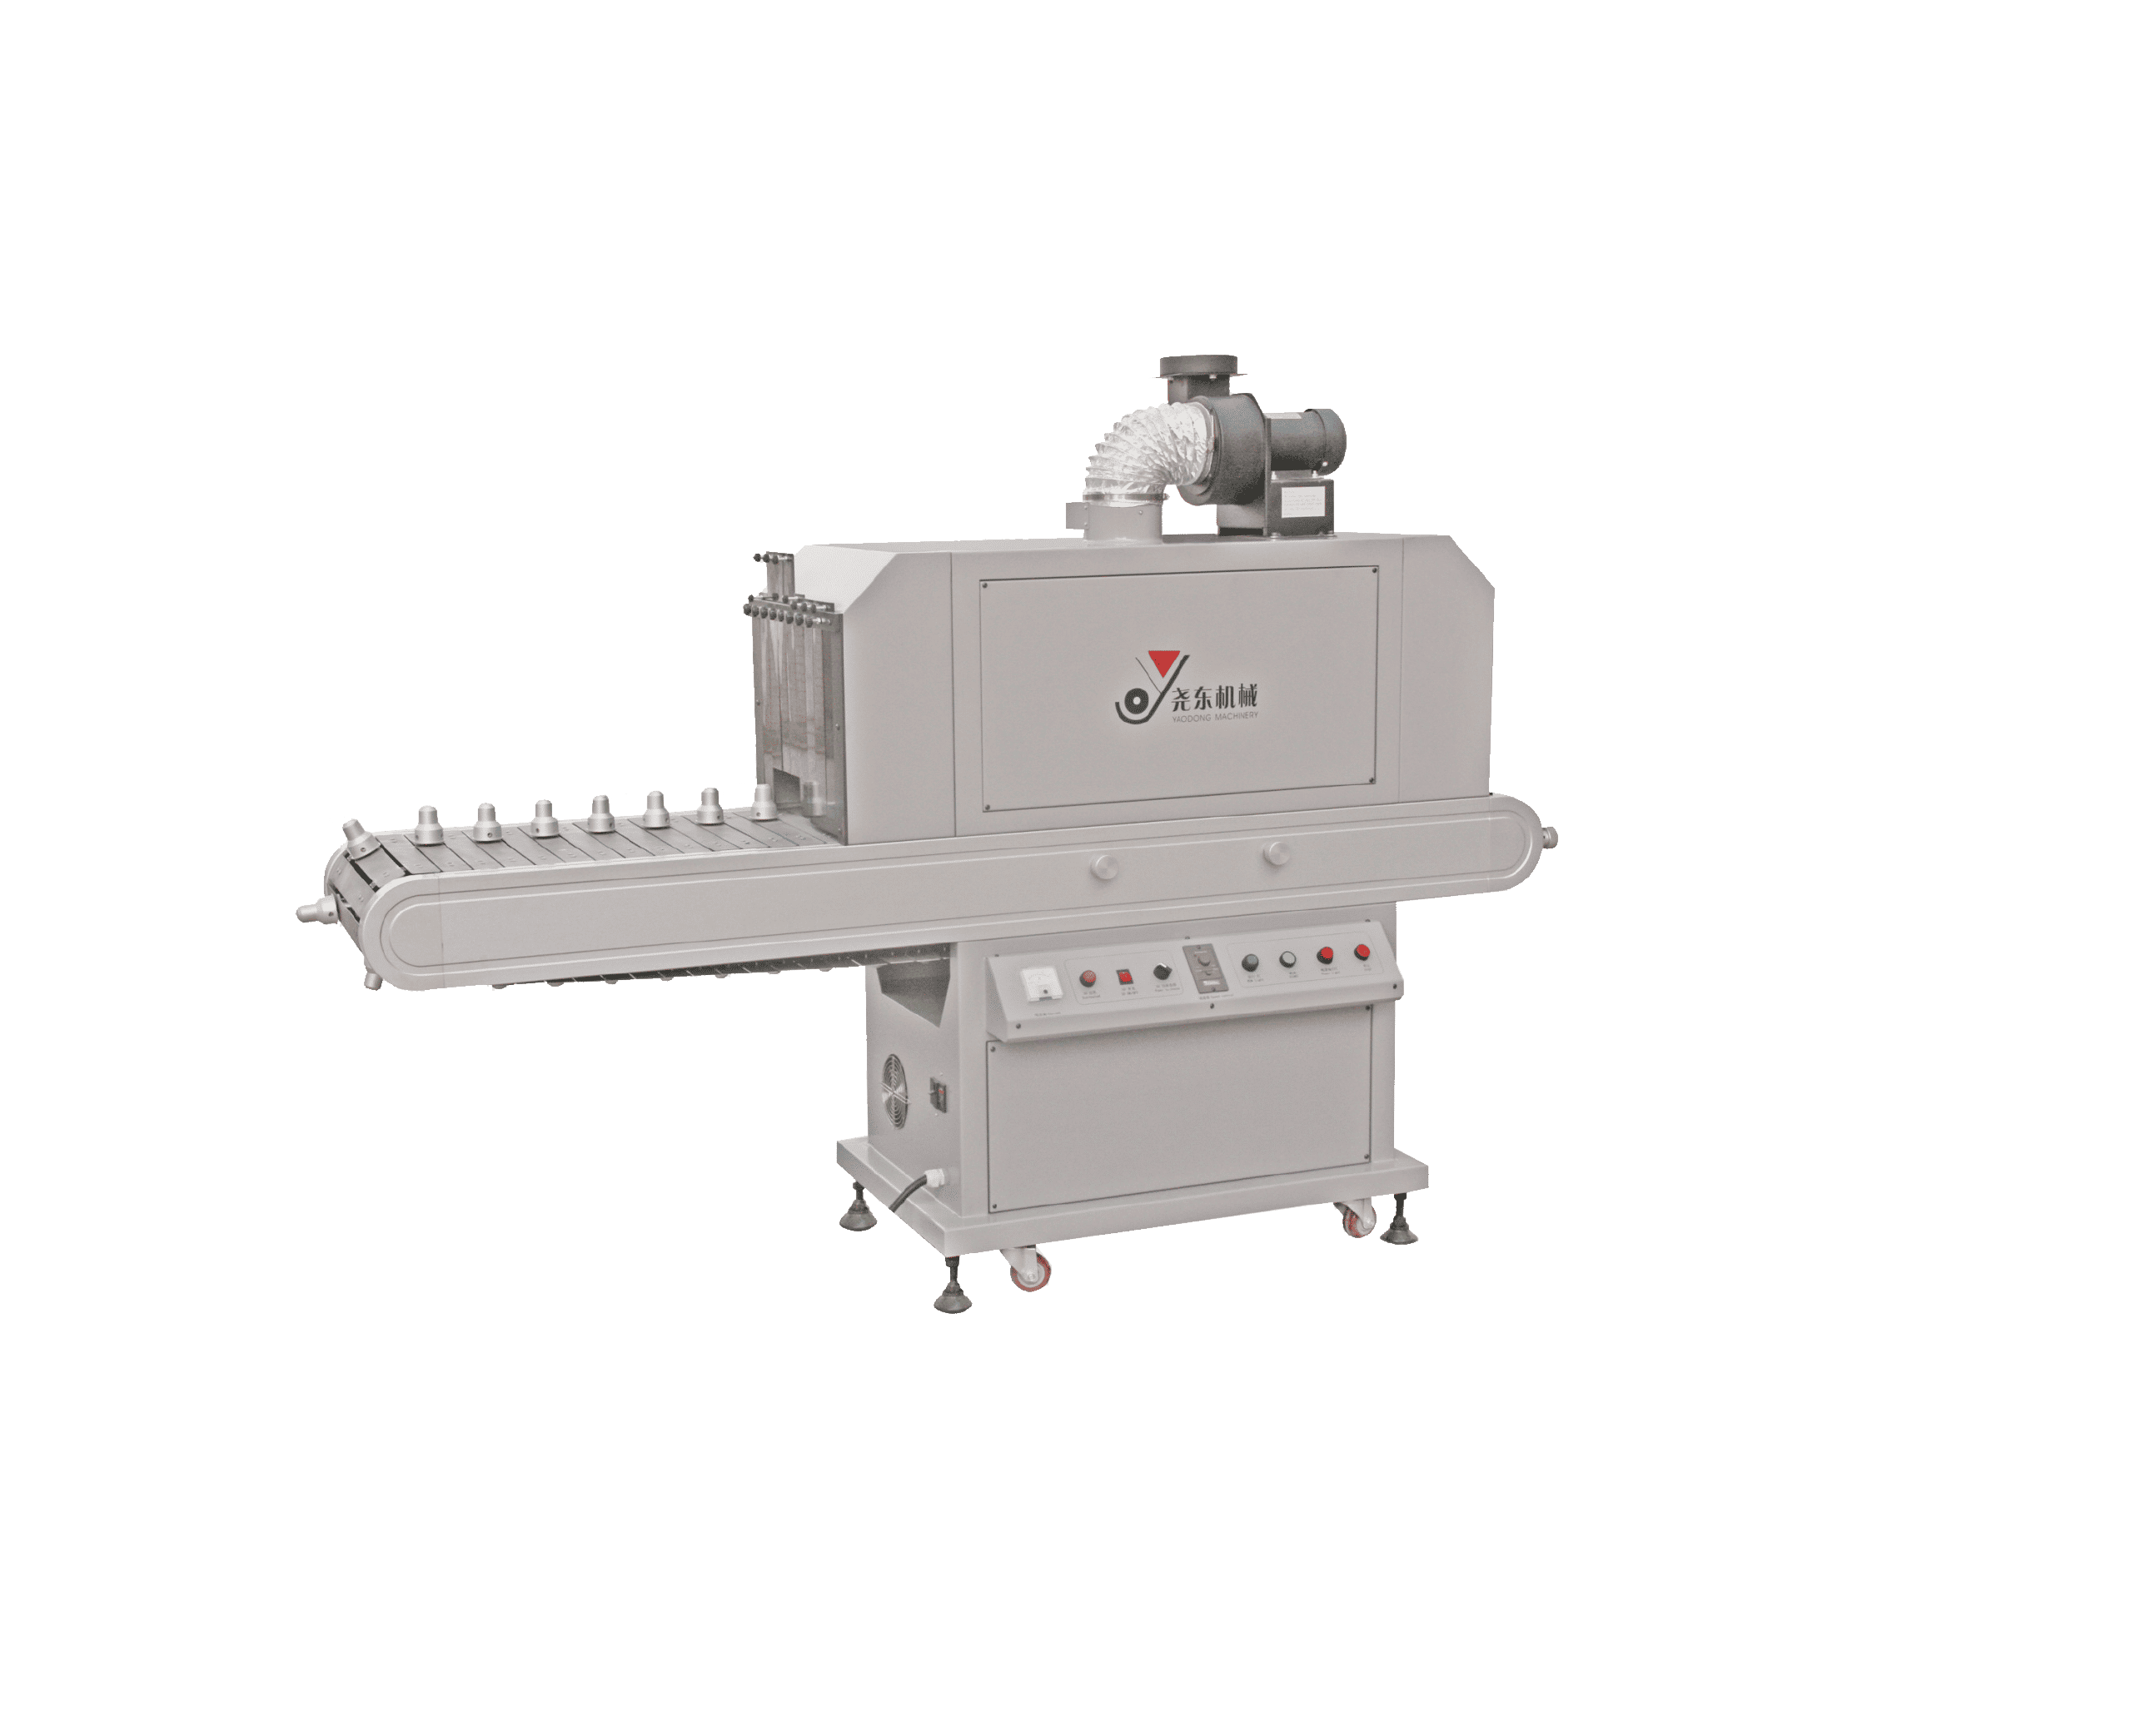
Yaodong Machinery dengan bangga mempersembahkan solusi terdepan di industri untuk pencetakan otomatis, dengan fokus pada presisi dan penghilangan cacat bagi produsen kemasan global.
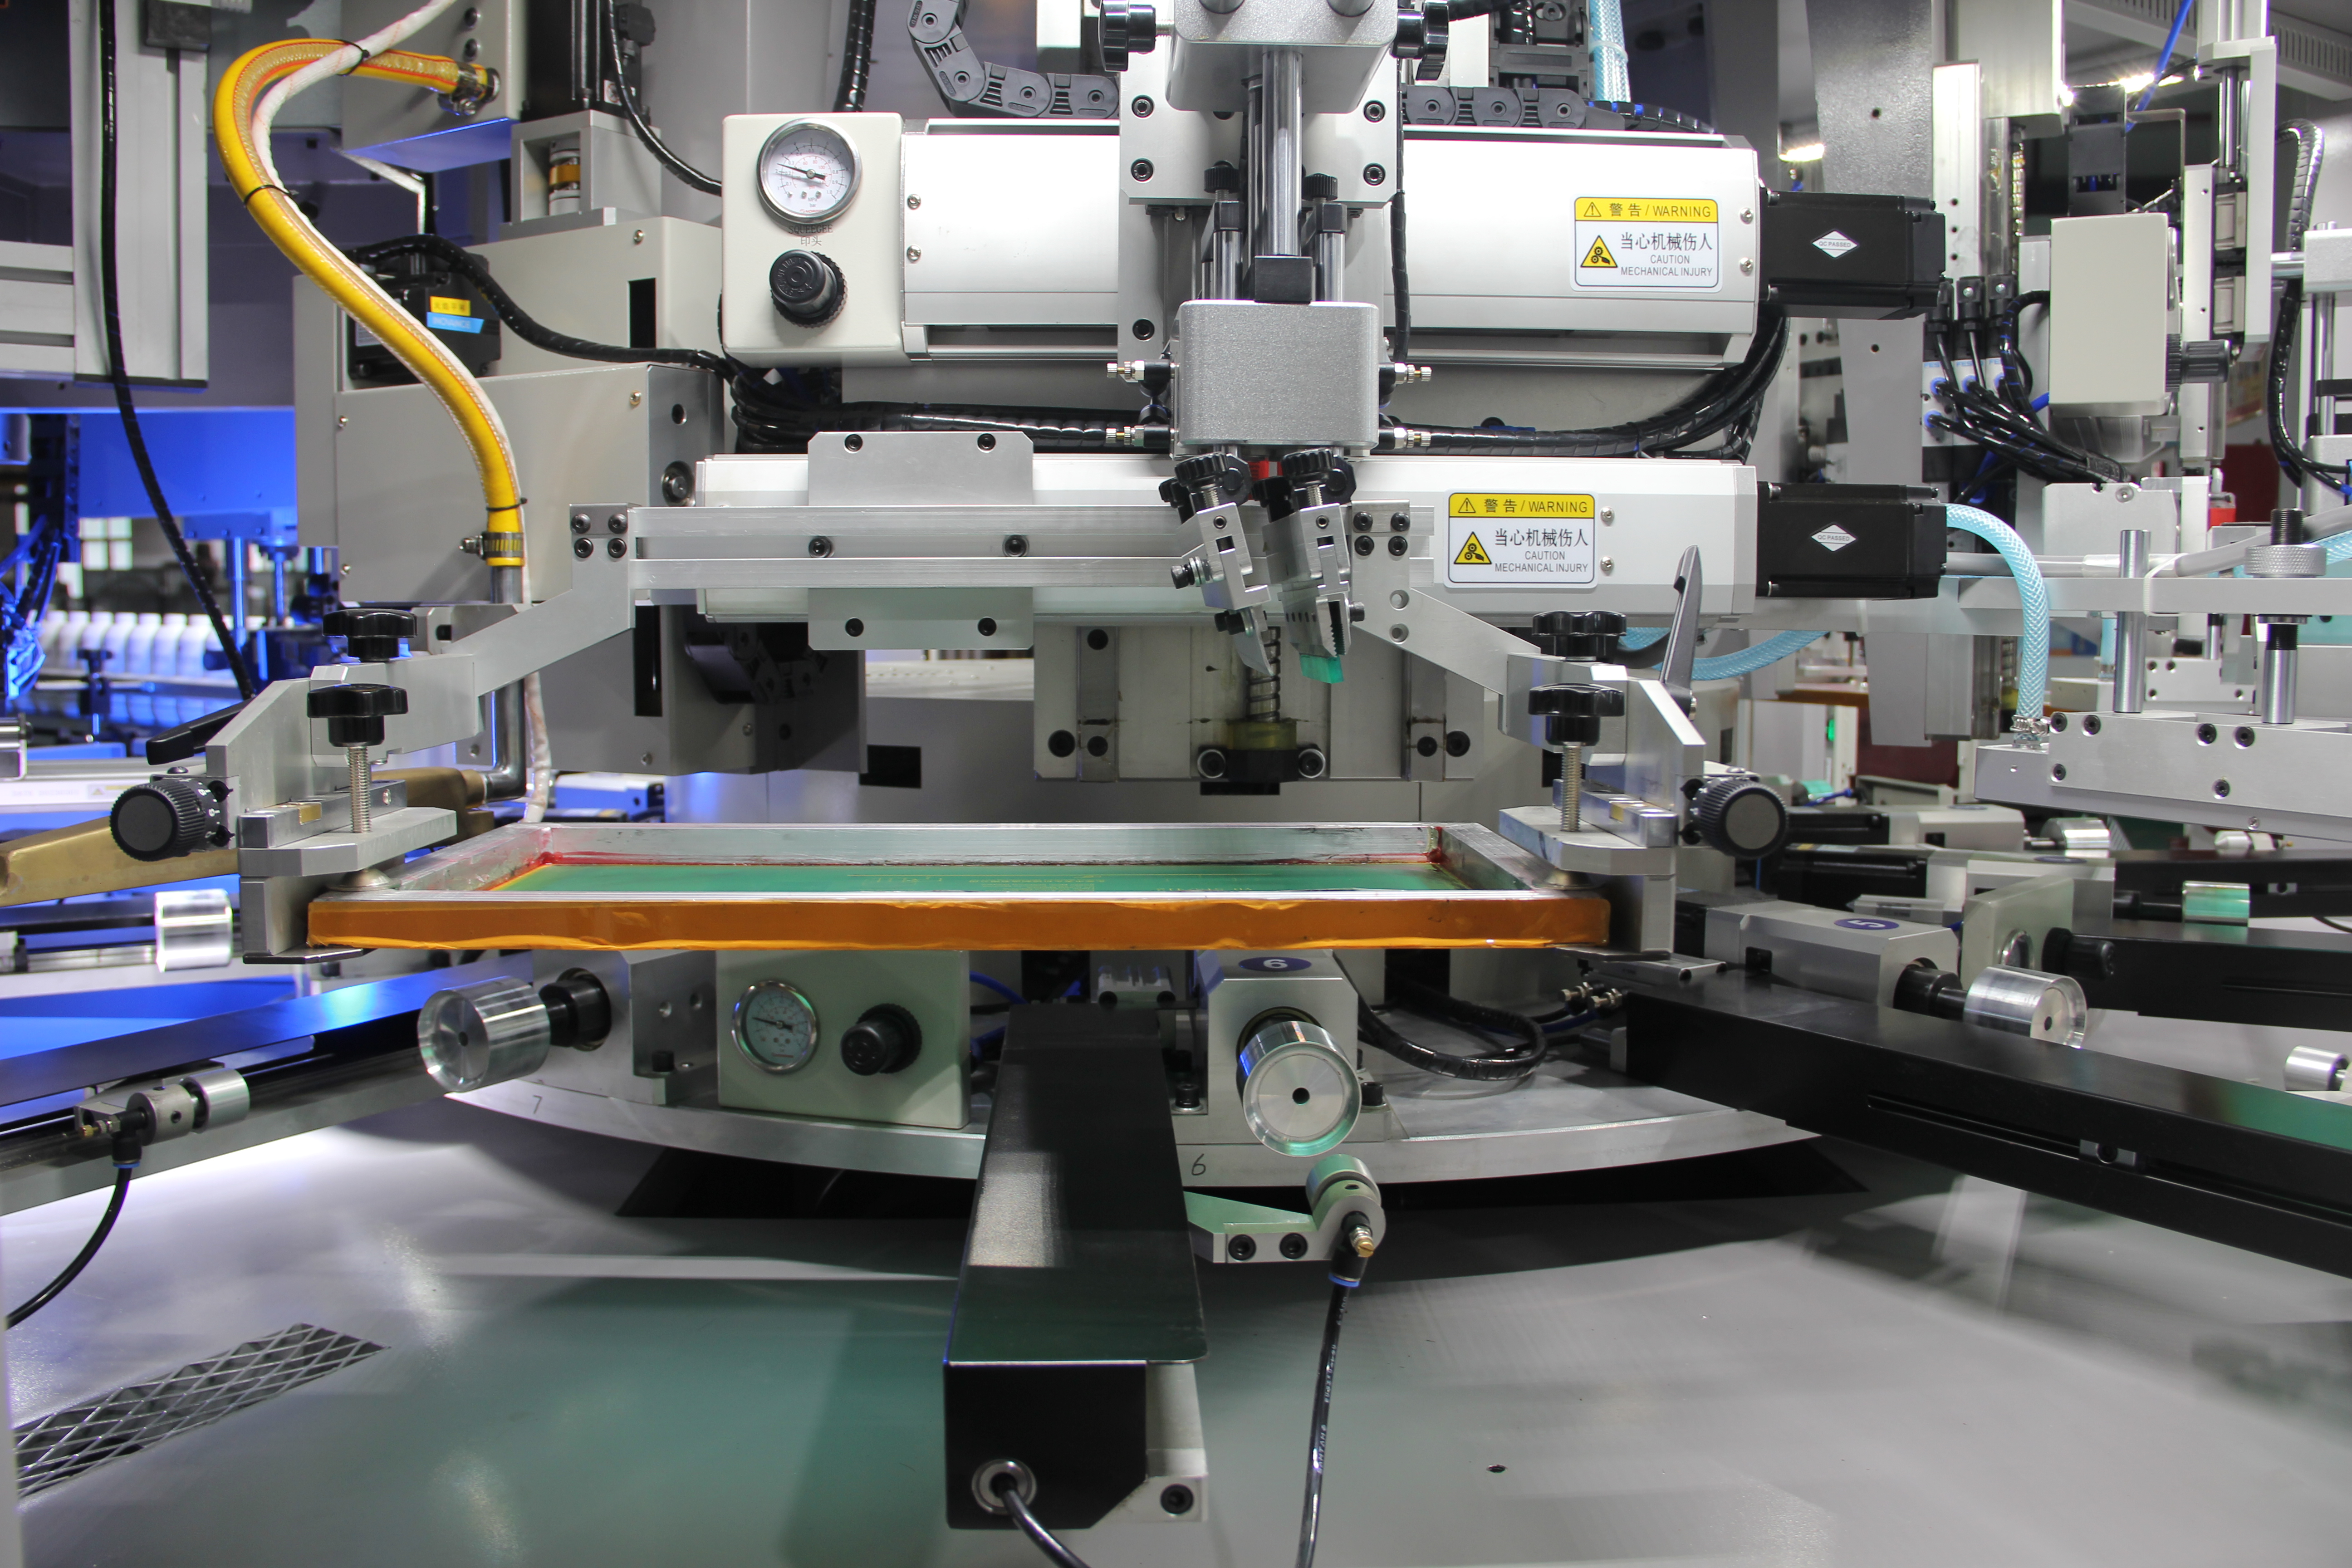
Pendahuluan
Dalam produksi sablon, bahkan variasi kecil dalam tekanan, viskositas tinta, tegangan mesh, atau kondisi pengeringan dapat menghasilkan cacat yang terlihat—seperti tepi buram, ketidaksejajaran warna, daya rekat buruk, lubang jarum, atau cakupan tinta yang tidak merata.
Mengurangi tingkat cacat bukan hanya tujuan kualitas. Hal ini secara langsung berdampak pada biaya material, hasil produksi, dan profitabilitas secara keseluruhan. Bagi produsen yang mencetak pada botol, stoples, tube, atau wadah kemasan lainnya, pengendalian cacat adalah faktor kunci untuk mencapai produksi yang stabil dan dapat diskalakan.
1. Pastikan Perlakuan Pra-Cetak yang Tepat
Perlakuan permukaan yang efektif adalah fondasi daya rekat tinta dan salah satu langkah paling penting dalam mengurangi cacat.
Proses Pra-Cetak yang Umum:
- Penghilang debu elektrostatis:Menghilangkan debu mikro yang dapat menyebabkan lubang jarum, gelembung, atau kontaminasi permukaan.
- Perlakuan api:Meningkatkan tegangan permukaan dan daya rekat tinta.
Catatan: Untuk wadah plastik yang sangat lunak, perlakuan api dapat dilewati untuk menghindari deformasi. - Perlakuan plasma:Cocok untuk substrat bernilai tinggi atau permukaan kompleks dan tidak beraturan yang memerlukan konsistensi daya rekat lebih tinggi.
Tips Uji Cepat
Taburkan sedikit air pada permukaan:
- Jika air menyebar merata → perlakuan permukaan sudah cukup
- Jika air membentuk butiran → diperlukan perlakuan tambahan
2. Optimalkan Tekanan dan Sudut Squeegee
Tekanan dan sudut squeegee secara langsung memengaruhi transfer tinta dan ketajaman tepi.
- Tekanan berlebihan dapat menyebabkan tinta menyebar dan tepi buram
- Tekanan tidak cukup dapat menghasilkan cetakan tipis atau tidak lengkap
Selain itu, tekanan yang tidak stabil atau kecepatan squeegee yang tidak konsisten dapat menyebabkan:
- Distribusi tinta tidak merata
- Variasi warna
- Goresan atau lubang jarum
Langkah yang stabil dan terkendali memastikan transfer tinta yang konsisten dan kualitas cetak yang stabil.
Pengaturan yang disarankan:
- Sudut squeegee: 65°–75° dalam sebagian besar kondisi
- Pertahankan tekanan konstan dan kecepatan sedang yang konsisten
3. Pertahankan Tegangan Mesh yang Tepat
Tegangan mesh yang tepat sangat penting untuk registrasi yang akurat dan tepi yang bersih.
Tegangan mesh yang rendah atau tidak merata dapat menyebabkan:
- Kesalahan registrasi dalam pencetakan multi-warna
- Tepi buram
- Ketebalan tinta tidak konsisten
Periksa tegangan mesh secara teratur menggunakan pengukur tegangan dan sesuaikan sesuai kebutuhan untuk memastikan stabilitas sepanjang produksi.
4. Jaga Layar Tetap Bersih dan Bebas dari Sisa Tinta
Layar kotor adalah sumber cacat yang umum namun sering diabaikan.
Sisa tinta, debu, atau partikel kering dapat:
- Memblokir bukaan mesh
- Menyebabkan goresan, lubang jarum, atau cetakan tidak lengkap
Pembersihan dan inspeksi layar secara rutin membantu menjaga struktur mesh tetap terbuka dan transfer tinta konsisten.
5. Kontrol Viskositas Tinta dan Ketebalan Lapisan Tinta
Tinta UV dapat mengering dengan cepat saat terkena paparan, menjadikan kontrol viskositas sangat penting.
Tinta dengan viskositas tidak tepat dapat mengakibatkan:
- Aliran buruk
- Cakupan tidak merata
- Cacat permukaan
Praktik Terbaik:
- Gunakan pengencer bila perlu untuk menjaga aliran yang tepat
- Aduk tinta secara merata sebelum dan selama produksi
- Hindari waktu diam yang lama pada layar di bawah sinar UV
6. Pastikan Stabilitas Fixture
Ketidakstabilan fixture dapat menyebabkan kesalahan registrasi, terutama dalam pencetakan multi-warna.
Bahkan getaran kecil dapat menyebabkan kesalahan penyelarasan yang terlihat.
Solusi yang Disarankan:
- Gunakan fixture yang dikerjakan dengan mesin CNC untuk akurasi lebih tinggi
- Periksa klem, pin penentu posisi, dan mekanisme pengunci sebelum produksi
Fixture yang stabil sangat penting untuk pencetakan yang presisi dan dapat diulang.
7. Kontrol Parameter Pengeringan
Pengeringan yang tidak tepat adalah sumber umum cacat pasca-cetak.
- Kurang kering → tinta tetap lengket atau kurang daya rekat
- Terlalu kering → tinta dapat menjadi rapuh atau retak
Praktik yang Disarankan:
- Jaga jarak lampu pada 80–100 mm
- Verifikasi parameter pengeringan berdasarkan jenis tinta dan bahan substrat
8. Gunakan Inspeksi Visual Setelah Pencetakan
Inspeksi manual sangat bergantung pada pengalaman operator dan dapat menjadi tidak konsisten.
Sistem inspeksi visual otomatis dapat mendeteksi:
- Cetakan buram
- Gambar hilang
- Kontaminasi debu
- Penyimpangan warna
Sistem visual beroperasi dalam hitungan milidetik dan memberikan hasil yang objektif dan dapat diulang.
Pabrik yang mengadopsi inspeksi otomatis sering mengurangi tingkat cacat sebesar 30–80%.
9. Bangun Sistem Pelatihan dan Prosedur Operasi Standar (SOP)
Tingkat keterampilan operator memiliki dampak langsung pada tingkat cacat.
Sistem yang terdefinisi dengan baik harus mencakup:
- Prosedur operasi standar
- Panduan pemecahan masalah
- Catatan parameter dan log penyesuaian
Pelatihan dan dokumentasi yang konsisten secara signifikan meningkatkan stabilitas dan keterulangan produksi.
Mengurangi cacat dalam sablon tidak dicapai melalui satu penyesuaian tunggal. Ini memerlukan proses optimasi sistematis—mencakup perlakuan pra-cetak, parameter pencetakan, akurasi fixture, kontrol pengeringan, dan metode inspeksi.
Liu Xiao
Yaodong Machinery
结论
Dengan menggabungkan kinerja mesin yang stabil, kontrol proses yang tepat, dan inspeksi otomatis, produsen dapat mencapai tingkat cacat yang lebih rendah, hasil lebih tinggi, dan produksi yang lebih andal, bahkan dalam kondisi yang menuntut.
Pertanyaan yang Sering Diajukan (FAQ)
T: Apa penyebab paling umum cacat dalam sablon?
J:Sebagian besar cacat cetak disebabkan oleh ketidakstabilan proses daripada faktor tunggal. Akar penyebab umum termasuk perlakuan permukaan yang tidak memadai, tekanan squeegee yang tidak konsisten, tegangan mesh yang tidak tepat, fixture yang tidak stabil, viskositas tinta yang salah, dan parameter pengeringan yang tidak tepat. Pengurangan cacat memerlukan kontrol sistematis di seluruh proses pencetakan.
T: Apakah tegangan mesh yang lebih tinggi selalu meningkatkan kualitas cetak?
J:Tegangan mesh yang stabil dan tepat meningkatkan akurasi registrasi dan ketajaman tepi. Namun, tegangan yang terlalu tinggi dapat melampaui batas mesh atau bingkai dan menyebabkan kerusakan layar dini. Tegangan mesh harus selalu berada dalam kisaran yang disarankan dan diperiksa secara teratur selama produksi.
T: Seberapa sering layar harus dibersihkan selama produksi?
J:Layar harus dibersihkan setiap kali mesin berhenti berjalan, bahkan selama jeda singkat. Tinta UV dapat mulai mengering pada mesh begitu pencetakan berhenti, yang dapat memblokir bukaan mesh dan menyebabkan cacat saat produksi dilanjutkan.
此外,每当观察到印刷质量变化(如条纹、针孔、油墨覆盖不均或印刷不完整)时,应立即清洁网版。这些问题通常表明存在油墨堆积、网孔部分堵塞或表面污染。
定期进行预防性清洁——无论是在停机期间还是在出现质量偏差的第一时间——对于在整个生产过程中保持稳定的油墨转移和一致的印刷质量至关重要。
问:在多色印刷中,夹具稳定性如何影响缺陷率?
J:夹具稳定性直接影响套准精度。即使微小的振动或定位偏移也可能导致多色印刷中出现明显的错位。使用CNC加工夹具并定期检查夹钳和定位销,有助于在整个生产过程中保持一致的定位。
Berita Terbaru